超声波热熔铆点机在汽车门板装饰条组件焊接中的应用与设备销售策略
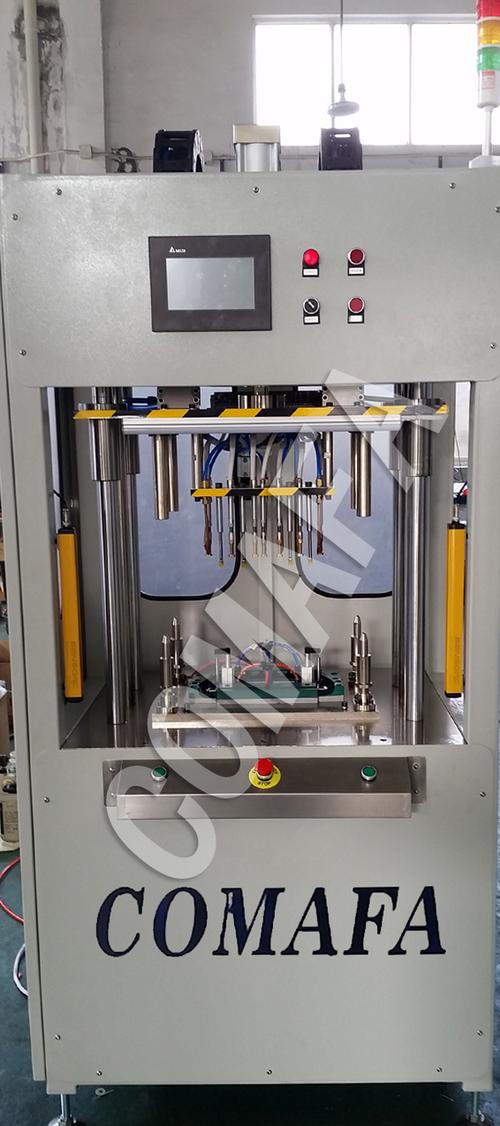
随着汽车轻量化与内饰品质要求的不断提升,门板装饰条组件的连接工艺面临更高挑战。超声波热熔铆点机凭借非接触加热、局部精准熔融和快速固化等优势,正在成为汽车门板装饰条组件焊接的主流解决方案之一。与此电子元器件与机电组件设备的销售模式也在从单一设备供应向工艺赋能与全周期服务转型,为设备厂商带来新的增长空间。
一、工艺背景:门板装饰条组件的焊接难点
汽车门板装饰条通常由塑料基材(如ABS、PC/ABS、PP)与金属嵌件、织物或表皮材料组成,要求连接牢固、表面无损伤、外观无飞边与热影响痕迹。传统热铆、胶粘或螺纹紧固存在能耗高、固化时间长、外观一致性差等问题。装饰条组件结构复杂、铆点密集,需要多点位同步或快速分度焊接,对设备的热控制精度和节拍要求较高。
二、超声波热熔铆点机的工作原理与优势
超声波热熔铆点机通过超声波换能器将高频电信号转换为机械振动,经焊头传递至塑料铆柱表面,使铆柱在压力与振动摩擦作用下局部熔融,再经保压冷却成型为所需的铆包头。与传统热熔工艺相比,其优势体现在:
- 局部加热、热影响区小,避免装饰条表皮烫伤与变形;
- 焊接周期短(通常0.3–2秒/点),适合高节拍产线;
- 能量与压力参数可数字化控制,铆点一致性高;
- 无需胶粘剂或螺钉,减少耗材与工序,利于环保与降本;
- 可配多焊头或机器人协同,实现门板装饰条多点位柔性焊接。
三、在汽车门板装饰条组件中的典型应用
该设备适用于装饰条与门板骨架的铆接固定、金属卡扣的塑料热铆、装饰条端部封合及多层塑料件的局部连接。产线集成时需重点关注:焊头与铆点的对位精度、压力与振幅的匹配、工装夹具的定位可靠性、焊接参数追溯与防错,以及与MES系统的数据接口。对感性元器件和机电组件的选型(如换能器、伺服压装机构、温控与位移传感器)提出较高可靠性要求。
四、设备选型与工艺验证要点
客户选购超声波热熔铆点机时,建议围绕以下维度评估:
1. 铆点直径与材料匹配:根据铆柱直径、聚合物类型确定频率(15kHz/20kHz)与焊头形状;
2. 节拍与自动化程度:结合门板装饰条产线节拍选择单机、转盘或多工位方案;
3. 压力与位移控制:伺服压装与位移监测可提升铆头高度一致性;
4. 工装与换型:快速换模设计满足多车型共线生产;
5、前瞻验证:通过焊接工艺窗体(DOE)确定振幅、压力、时间与冷却参数,并做拉伸/剪切与外观测试。
五、电子元器件与机电组件设备销售的模式转型
超声波热熔铆点机属于典型的电子元器件与机电一体化设备:其控制系统依赖功率电子、传感器与伺服执行器。设备销售需要从单品报价转向‘工艺方案+设备+耗材+服务’的组合销售。具体策略包括:
- 方案型销售:以汽车门板装饰条为场景绘制工艺流程图,给出节拍、良率与能耗测算,用客户语言说明投资回报;
- 全周期服务:提供样件试焊、参数库建设、上门调试与备件保障,把售后做成复购入口;
- 渠道与生态合作:与工装夹具商、机器人集成商、材料供应商联合投标,通过展会与行业媒体建立技术口碑;
- 风险沟通:针对汽车客户关注的降本与自动化需求,呈现单元竞争力并做可追溯的性能承诺;
- 备件与耗材管理:建立换能器、焊头、传感器的本地库存与年保计划,降低客户停机风险。
六、
超声波热熔铆点机为汽车门板装饰条组件焊接提供了高效、精密、清洁的工艺路径。对设备销售方而言,能否把机电组件的可靠性转化为客户可感知的节拍、良率与服务保障,是赢得汽车零部件企业订单的关键。以工艺验证为切入点、以全周期服务为支撑的设备销售,将成为电子元器件与机电组件设备市场的重要增长点。
如若转载,请注明出处:http://www.evmkj.com/product/4.html
更新时间:2026-11-01 02:42:18